Van handmatige assemblage naar geautomatiseerde productie
Bij Hartog Regeltechniek zetten zes mensen klepaandrijvingen met de hand in elkaar. Dat ging goed, tot de vraag verdubbelde en er geen nieuwe collega’s te vinden waren.
Klant
Hartog Regeltechniek
Branche
Assemblage
Type project
Ontwikkeling van een klantspecifieke assemblagemachine
Doorlooptijd
11 maanden, van proefopstelling tot oplevering
Vraagstuk
Hartog Regeltechniek ontwikkelt en produceert klepaandrijvingen voor klimaatinstallaties in utiliteitsgebouwen. Het bedrijf heeft 85 medewerkers. De producten worden in eigen huis geassembleerd en getest.
Eén type aandrijving, een compact model voor vloerverwarmingsverdelers, werd onverwacht een succes. Een grote Duitse afnemer wilde het volume in twee jaar verdubbelen. De assemblage draaide op dat moment met zes mensen in dagdienst en zat vol.
Extra mensen aannemen lukte niet. De vacatures stonden al maanden open. Hartog vroeg Mavero of de assemblage geautomatiseerd kon worden, en zo ja, tegen welke investering.
Uitgangssituatie
De aandrijving bestaat uit tien onderdelen: een behuizing, een O-ring, een membraan, een veer, een drukstuk, een deksel en vier schroeven. Aan zes werkplekken werden die met de hand samengevoegd. Per persoon kostte dat ongeveer 85 seconden per stuk. Samen kwam de afdeling op 1.900 aandrijvingen per dag.
Na de assemblage ging een steekproef van één op de twintig naar een lektestbank. De uitval op die test lag rond de 2 procent. Bijna altijd was de oorzaak dezelfde: een O-ring die niet goed in de groef lag.
Aanpak
De O-ring was dus zowel de grootste bron van uitval als het grootste technische risico. Een zachte ring van 14 millimeter laat zich lastig automatisch oppakken en plaatsen. Lukt dat niet betrouwbaar, dan is de rest van de machine zinloos.
We hebben daarom voorgesteld het project in twee delen te knippen. Eerst alleen het O-ringstation bouwen als proefopstelling. Pas bij een goed resultaat de hele machine ontwerpen. Hartog ging akkoord en betaalde alleen voor het eerste deel.
De proefopstelling heeft bij ons 20.000 cycli gedraaid. Na twee aanpassingen aan de grijper lag de ring in 99,9 procent van de gevallen goed. De overige gevallen werden door een camera herkend. Daarmee was het risico weg en is de machine ontworpen.
Technische oplossing
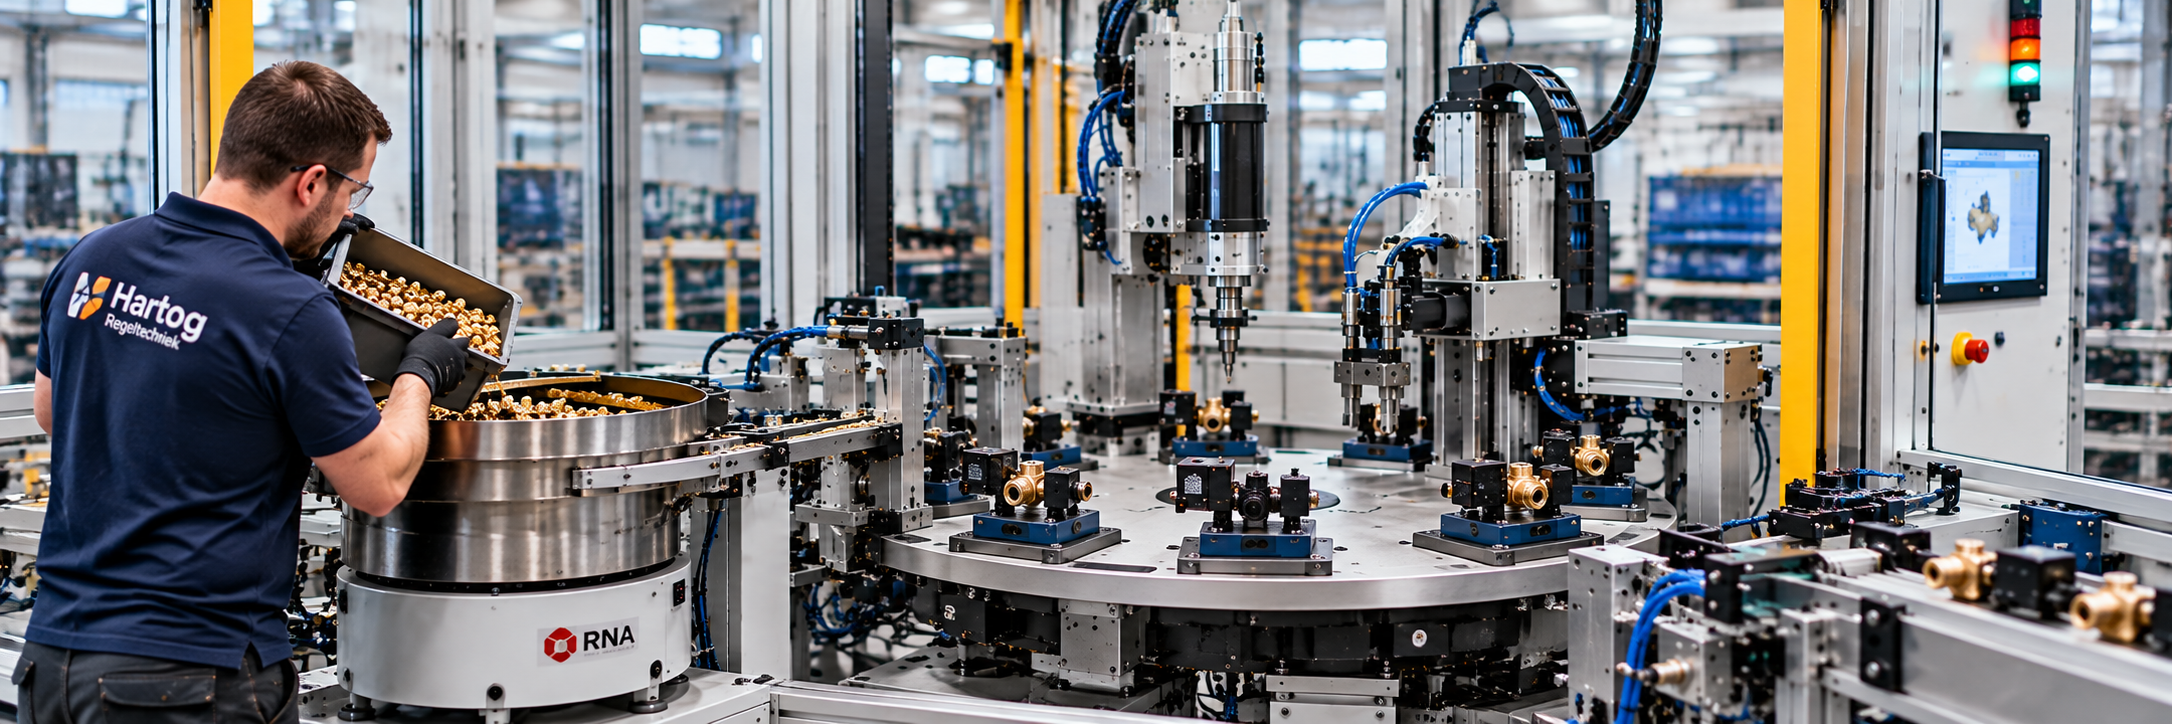
De machine is gebouwd op het AM-Cell-platform, met een draaitafel en zes stations:
- Station 1. Behuizing plaatsen vanuit een trilvuller.
- Station 2. O-ring plaatsen, met cameracontrole op de ligging.
- Station 3. Membraan, veer en drukstuk plaatsen.
- Station 4. Deksel plaatsen en aandrukken, met bewaking van kracht en weg.
- Station 5. Vier schroeven aandraaien, met bewaking van koppel en hoek.
- Station 6. Lektest met perslucht, lasercode aanbrengen en uitnemen.
Goedgekeurde producten gaan via een band naar de verpakking. Afgekeurde producten vallen in een afgesloten bak. De meetwaarden van elk product worden opgeslagen bij de code die de laser erop zet.
Eén onderdeel zat tegen: de veren haakten in de trilvuller in elkaar en veroorzaakten in de eerste testweek tientallen stops. We hebben de toevoer vervangen door een systeem dat veren één voor één uit een buis blaast. Dat kostte drie weken extra.
Samenwerking
De productontwikkelaar van Hartog zat bij alle ontwerpreviews. Op ons verzoek is de behuizing op één punt aangepast: een kleine afschuining bij de groef, waardoor de O-ring makkelijker op zijn plek valt. Voor het product maakt het niets uit, voor de machine veel.
Twee medewerkers van de assemblageafdeling zijn opgeleid tot operator van de cel. Ze waren een week bij ons tijdens het testen en hebben de machine samen met onze monteurs bij Hartog in bedrijf gesteld.
Resultaat
De cel maakt een aandrijving in elf seconden. Dat zijn ongeveer 2.400 stuks per dienst, met één operator. Hartog draait nu twee diensten en heeft daarmee ruim het dubbele van het oude volume.
Elk product wordt getest in plaats van één op de twintig. De uitval op lekdichtheid is gedaald van rond de 2 procent naar 0,3 procent, en wat wordt afgekeurd verlaat het bedrijf niet meer.
Van de zes assemblagemedewerkers bedienen er twee de cel. De andere vier zijn overgestapt naar afdelingen waar Hartog al langer mensen tekortkwam.
Resultaat in cijfers
11 s
per aandrijving, tegen 85 seconden handwerk per persoon
Ruim dubbel volume in twee diensten. Elk product getest. Uitval van 2 naar 0,3 procent.
Gebruikte disciplines
- Haalbaarheidsstudie en proefopstelling
- Mechanical engineering
- Electrical engineering
- Besturing en dataopslag
- Vision
- Machinebouw, testen en installatie
Gebruikt platform
Mavero AM-Cell
Assemblagecel met draaitafel, in dit project met zes stations.
Bekijk de AM-Cell →Wat mij overtuigde was dat ze niet meteen een machine wilden verkopen. Ze zeiden: laten we eerst bewijzen dat die O-ring lukt. Als het niet was gelukt, had ons dat een fractie gekost van wat we nu hebben geïnvesteerd.
Beelden van het project
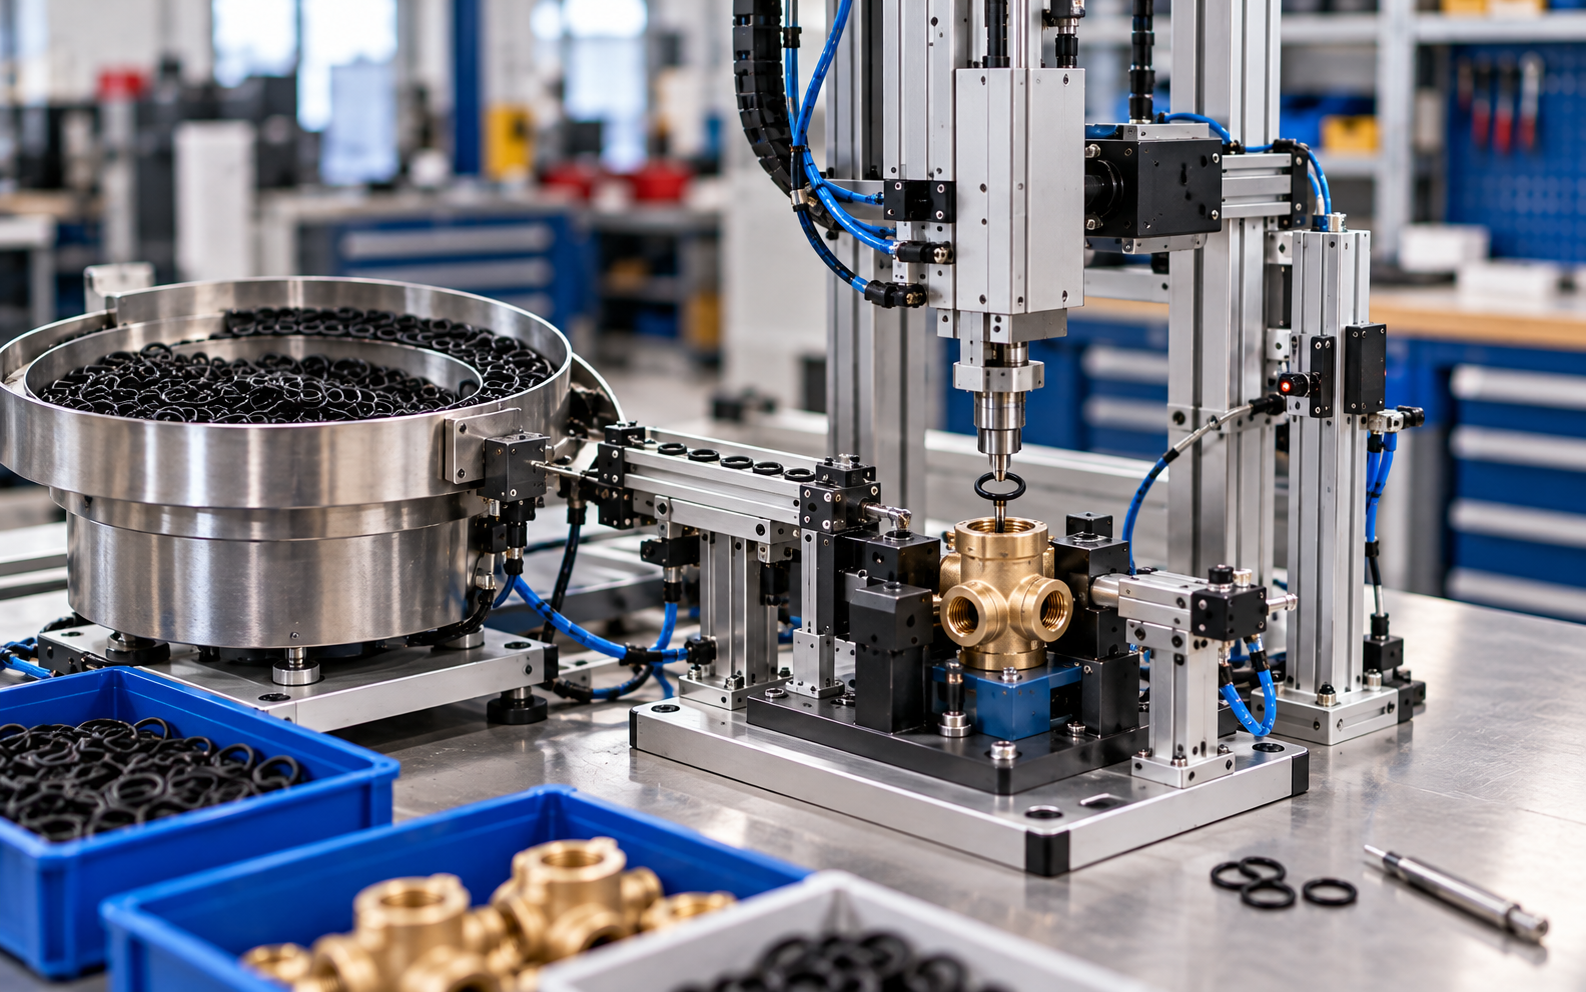
De proefopstelling die 20.000 cycli heeft gedraaid.
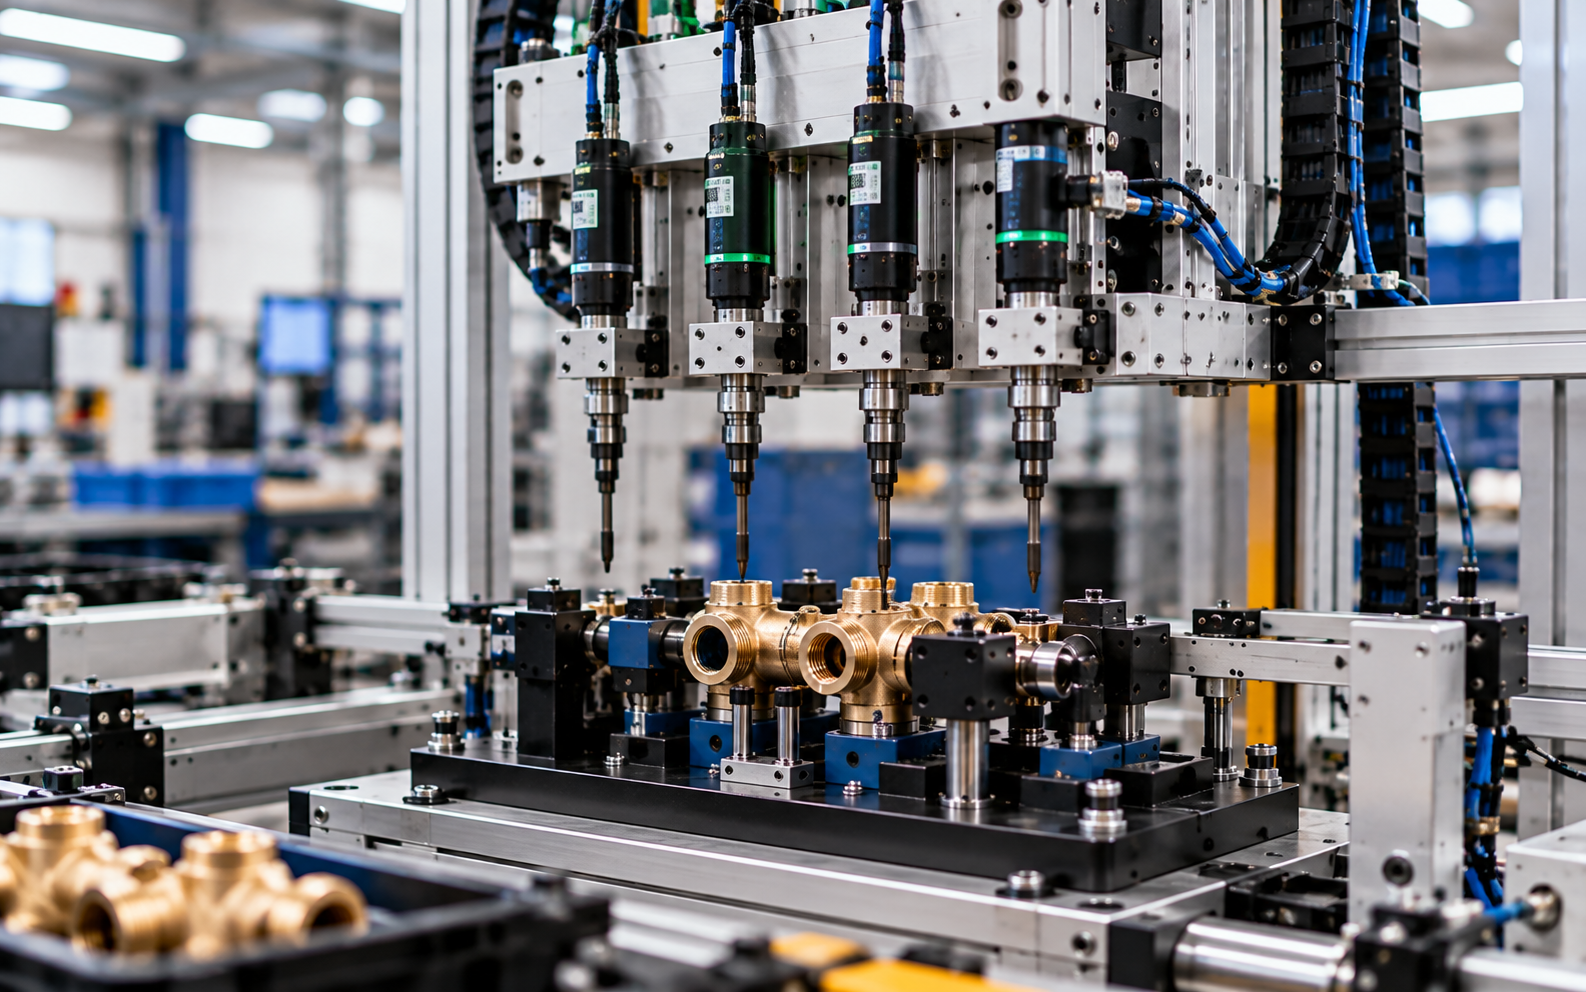
Station 5 draait vier schroeven tegelijk aan.
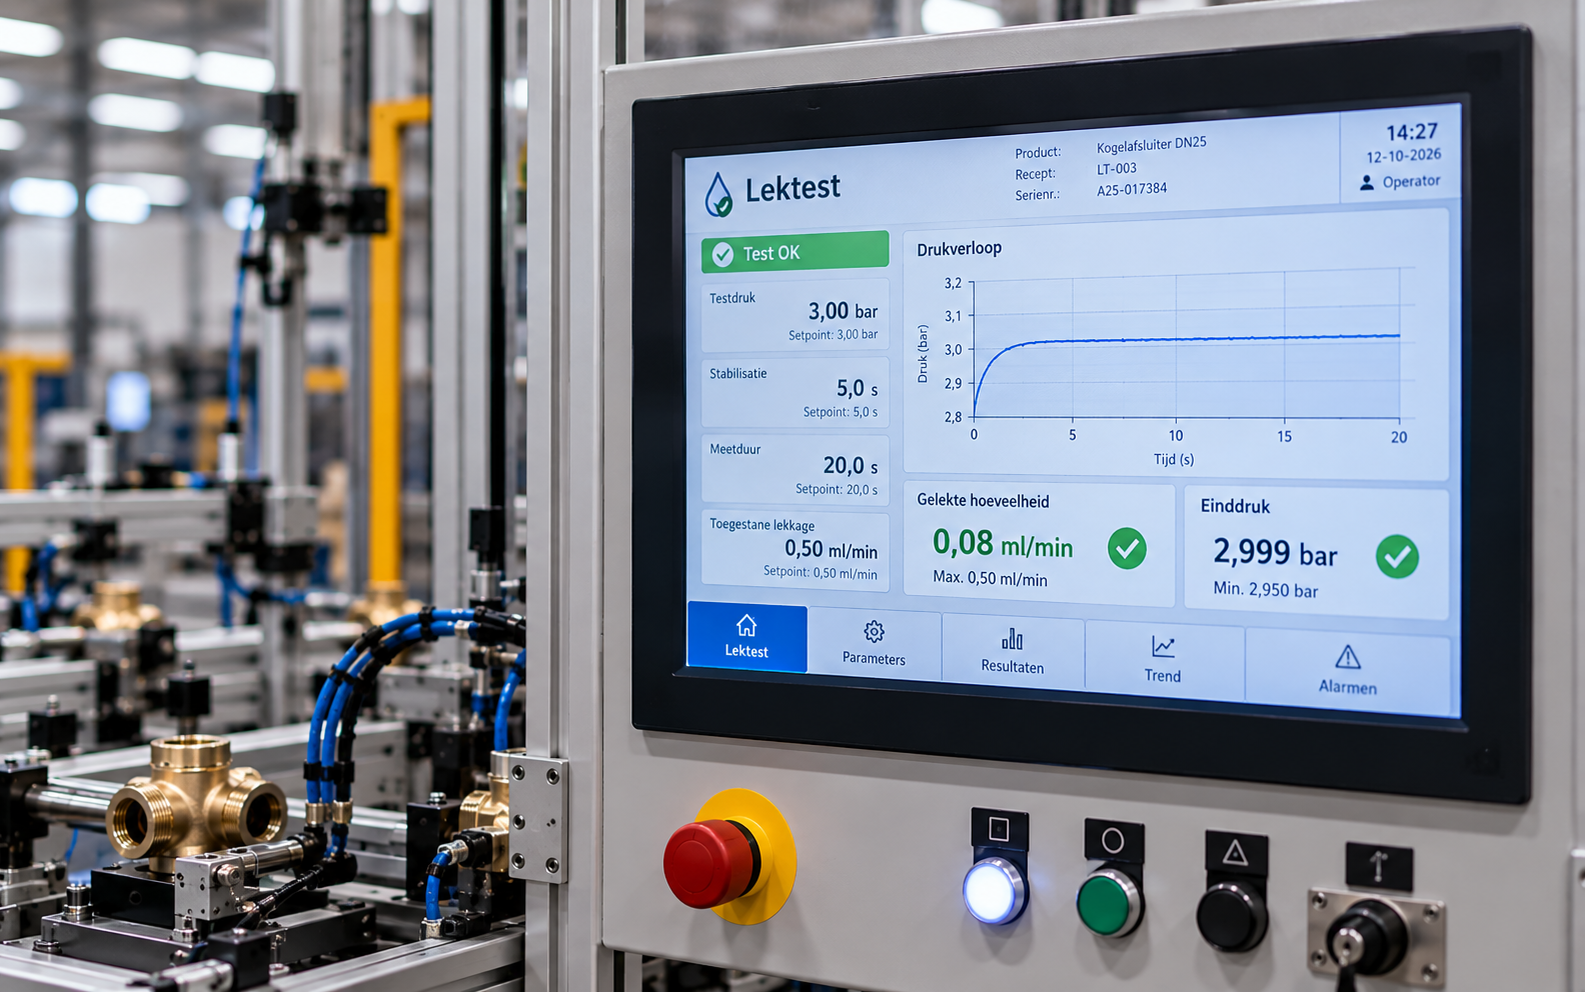
De lektest is per product terug te vinden.
Wordt bij jou nog met de hand geassembleerd?
Stuur ons een product en de losse onderdelen. We laten weten welke stappen zich lenen voor automatisering en waar het risico zit.