40% meer capaciteit zonder een tweede productielijn
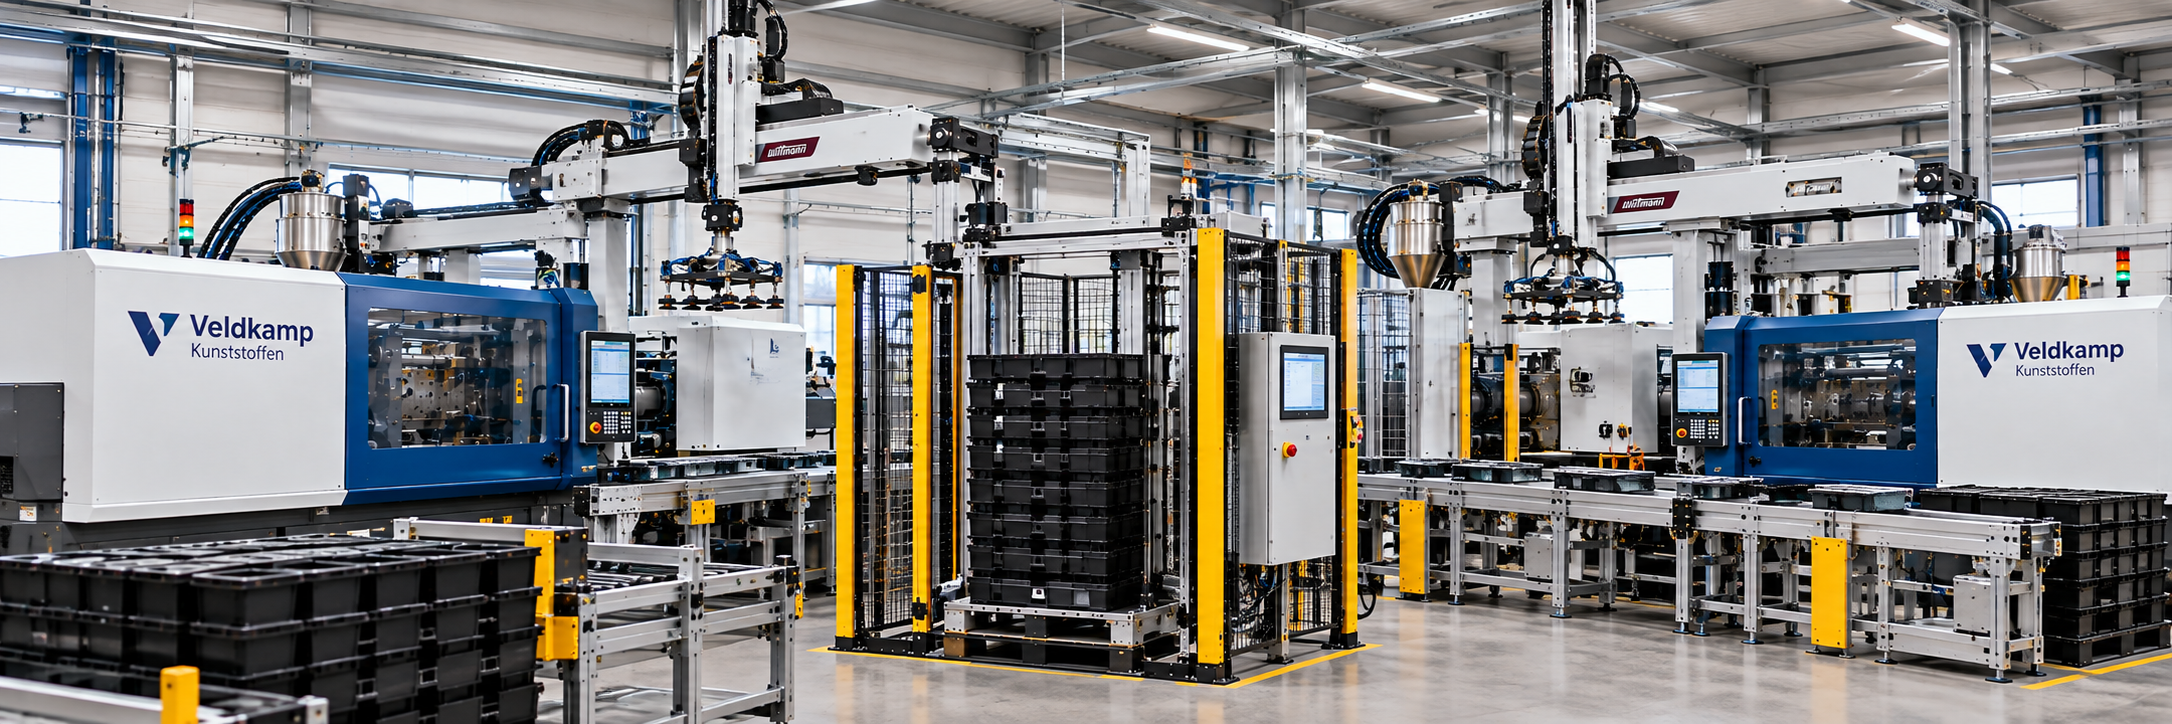
Veldkamp Kunststoffen kon de vraag niet meer aan en had geen ruimte voor een extra lijn. De oplossing zat niet in de spuitgietmachines, maar in wat er daarna met de producten gebeurde.
Klant
Veldkamp Kunststoffen
Branche
Kunststofindustrie
Type project
Optimalisatie en automatisering van een bestaande lijn
Doorlooptijd
7 maanden, van eerste meting tot afname
Vraagstuk
Veldkamp Kunststoffen maakt technische spuitgietonderdelen voor de installatiebranche: leidingbeugels, afdekkappen en koppelstukken. Het bedrijf telt 120 medewerkers en levert aan groothandels in Nederland en Duitsland.
Eén productfamilie, een serie leidingbeugels, groeide sneller dan verwacht. De lijn waarop ze worden gemaakt draaide al in drie ploegen. Meer uren waren er niet. Een tweede lijn zou de logische stap zijn, maar daarvoor was in de hal geen plaats zonder een magazijn te verplaatsen.
De vraag aan Mavero was daarom concreet: wat kunnen we nog uit deze lijn halen?
Uitgangssituatie
De lijn bestond uit twee spuitgietmachines die hun producten op een gezamenlijke afvoerband lieten vallen. Aan het eind van die band stonden twee operators. Zij knipten de aanspuiting los, controleerden het product op het oog en stapelden het in kratten.
We hebben de lijn twee weken gemeten. De spuitgietmachines bleken het probleem niet te zijn. Die konden een cyclus van 22 seconden halen, maar kwamen over een hele dienst gerekend gemiddeld op 31 uit. De oorzaak: de afvoerband liep regelmatig vol, waarna de machines moesten wachten. Bij een kratwissel, een pauze of een afwijkend product liep de achterstand op.
Van elke dienst ging zo bijna 30 procent van de machinetijd verloren aan wachten op het afpakken.
Aanpak
We hebben drie routes naast elkaar gezet: een derde operator aan de band, een knikarmrobot die het afpakken overneemt, en twee uitneemportalen direct boven de machines. De derde operator loste het wachten maar gedeeltelijk op. De robot paste niet tussen de band en de looproute.
De portalen kwamen als beste uit de vergelijking. Ze nemen de producten uit de matrijs in plaats van ze te laten vallen. Daardoor liggen ze meteen in een bekende positie en kan het losknippen en stapelen automatisch gebeuren.
Omdat de lijn niet lang stil kon liggen, hebben we de ombouw in twee weekenden gepland: één machine per weekend. Alles wat vooraf kon, is bij ons in de hal opgebouwd en getest met matrijzen en granulaat van Veldkamp.
Technische oplossing
- Twee HS-Flex uitneemportalen, elk met een vacuümgrijper voor twee producten tegelijk.
- Een knipstation per portaal dat de aanspuiting verwijdert en afvoert naar de maalmolen.
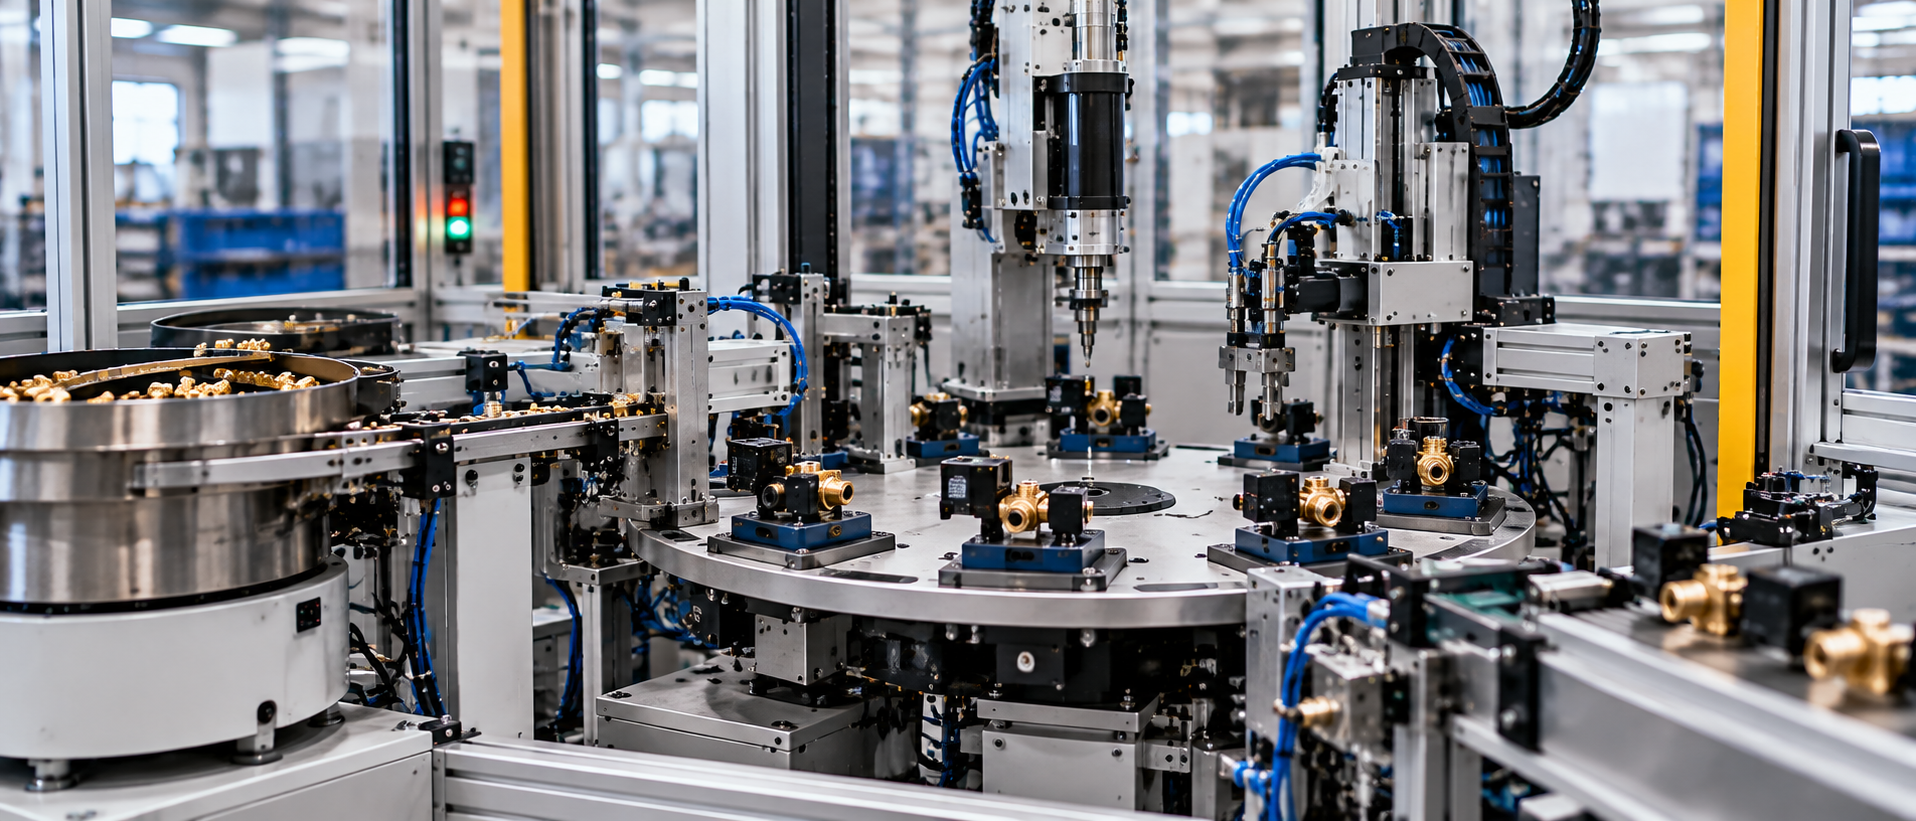
- Een koelstation waar de producten acht seconden rusten voordat ze worden gestapeld.
- Een gezamenlijke stapelunit die kratten laag voor laag vult, met een buffer van twaalf lege kratten.
- Een nieuwe besturing voor afvoer en stapelen, gekoppeld aan beide spuitgietmachines.
Het koelstation stond niet in het eerste ontwerp. Tijdens de test bij ons bleek dat de beugels, die warm uit de matrijs komen, licht vervormden als ze direct werden gestapeld. Met de hand gebeurde dat niet, omdat het product op de band al afkoelde. Het extra station kostte twee weken vertraging en loste het probleem volledig op.
Samenwerking
Vanuit Veldkamp waren de operations manager, het hoofd technische dienst en twee ervaren operators vanaf het begin betrokken. De operators hebben de indeling van het bedienscherm mee bepaald en waren aanwezig bij de afname in onze hal.
Hun inbreng leidde tot een aanpassing die wij niet hadden bedacht: een extra deur aan de achterzijde, zodat een matrijswissel kan plaatsvinden zonder het portaal te verplaatsen.
Resultaat
Beide machines draaien nu constant op een cyclus van 22 seconden. De lijn maakt per dienst ruim 5.000 beugels, tegen 3.600 voor de ombouw. Dat is 40 procent meer.
De bezetting is gelijk gebleven. De twee operators die eerst afpakten, wisselen nu kratten, bewaken de kwaliteit en doen de matrijswissels. Het wachten op de afvoerband is verdwenen.
Volgens Veldkamp was de investering in veertien maanden terugverdiend. De ruimte die voor een tweede lijn was bedoeld, is nog steeds magazijn.
Resultaat in cijfers
+40%
producten per dienst, van 3.600 naar ruim 5.000
Cyclustijd van gemiddeld 31 naar constant 22 seconden. Gelijke bezetting. Terugverdiend in 14 maanden.
Gebruikte disciplines
- Procesanalyse en metingen
- Mechanical engineering
- Electrical engineering
- Besturing en koppeling met bestaande machines
- Machinebouw en testen
- Installatie in twee weekenden
Gebruikt platform
Mavero HS-Flex
Modulair handlingsysteem voor uitnemen, verplaatsen en stapelen.
Bekijk de HS-Flex →We waren al met een architect in gesprek over een uitbreiding van de hal. Mavero begon met een stopwatch en een notitieblok. Na twee weken wisten we dat we die uitbreiding voorlopig niet nodig hadden.
Beelden van het project
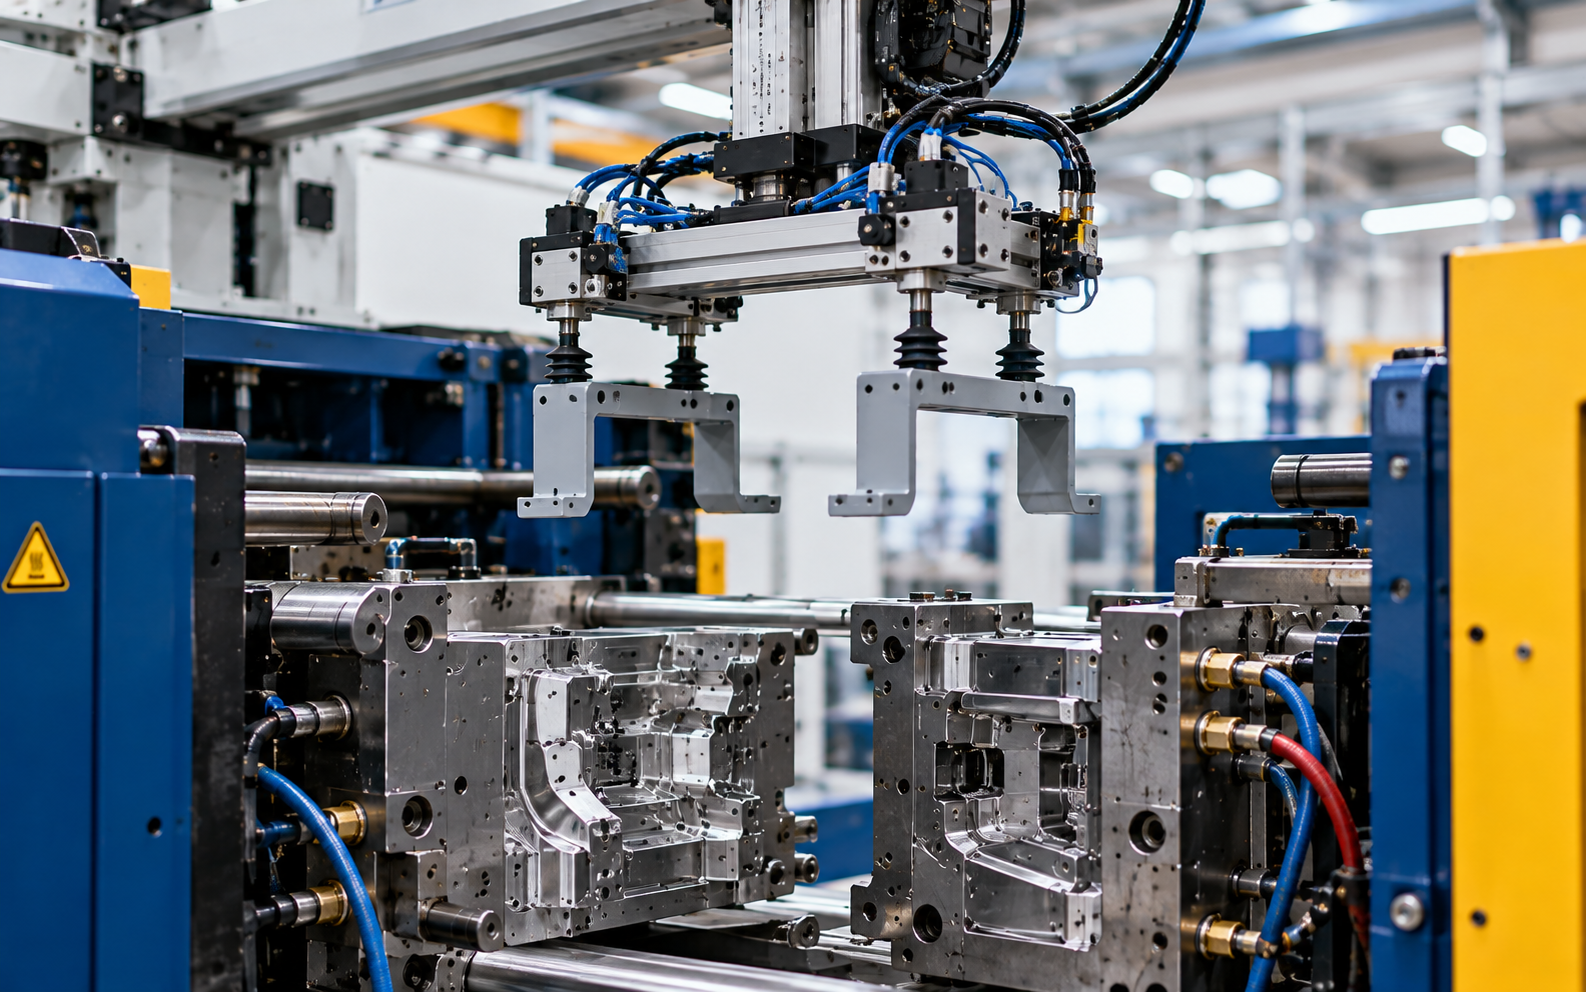
De grijper neemt twee producten per cyclus uit de matrijs.
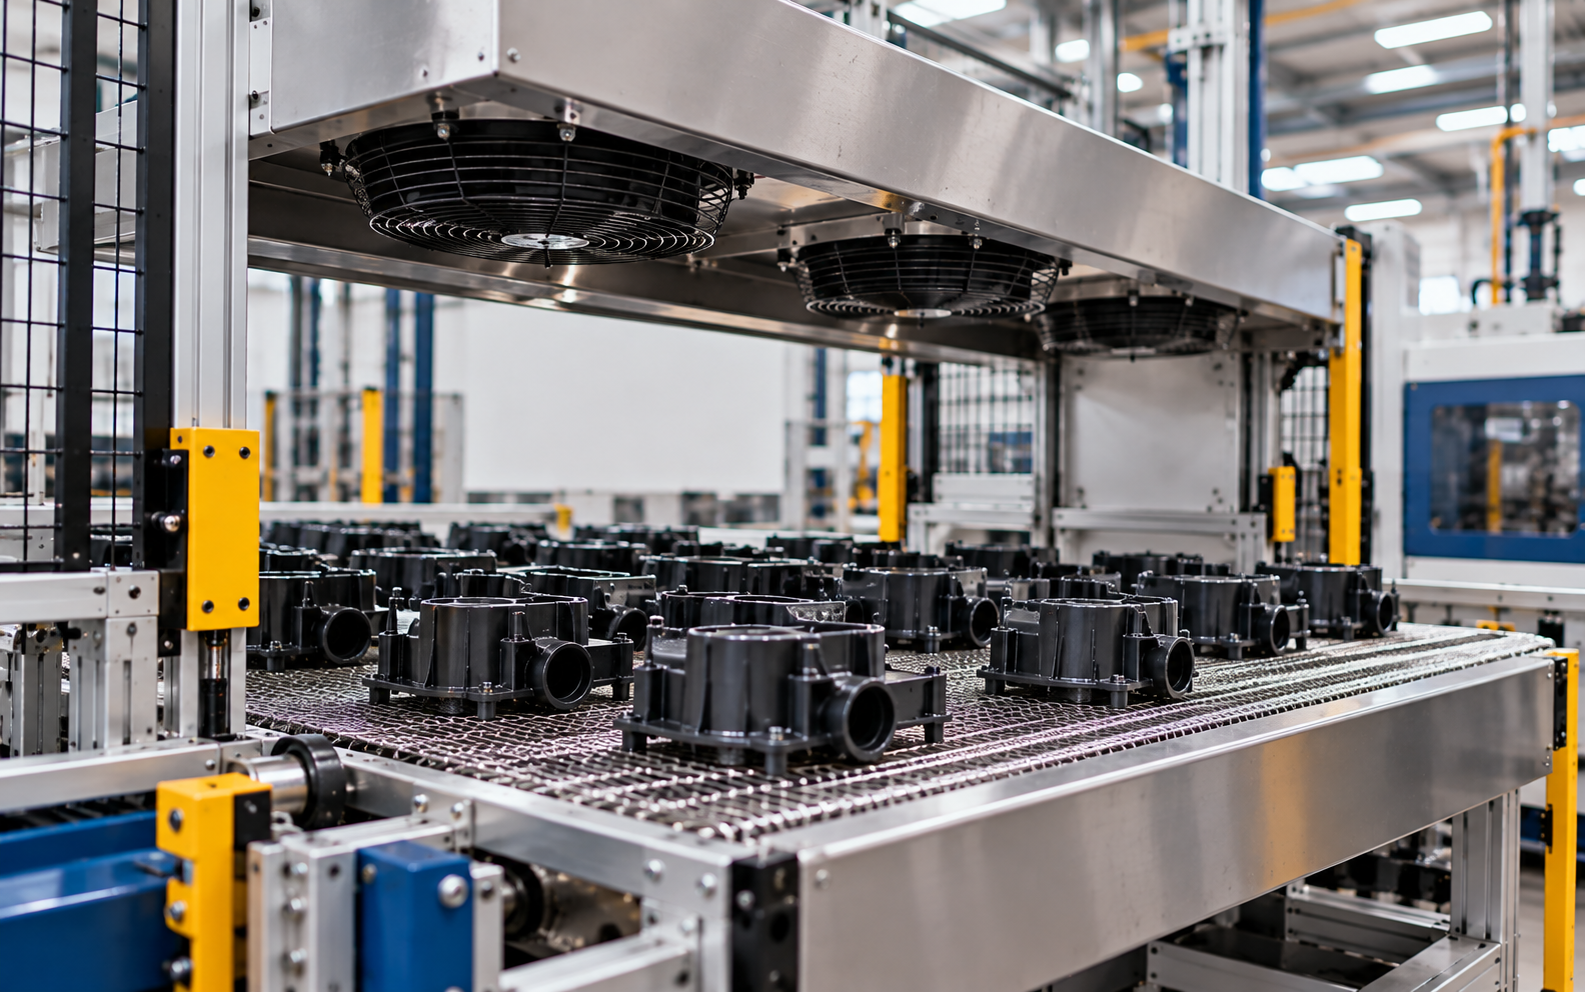
Het koelstation dat tijdens de test is toegevoegd.
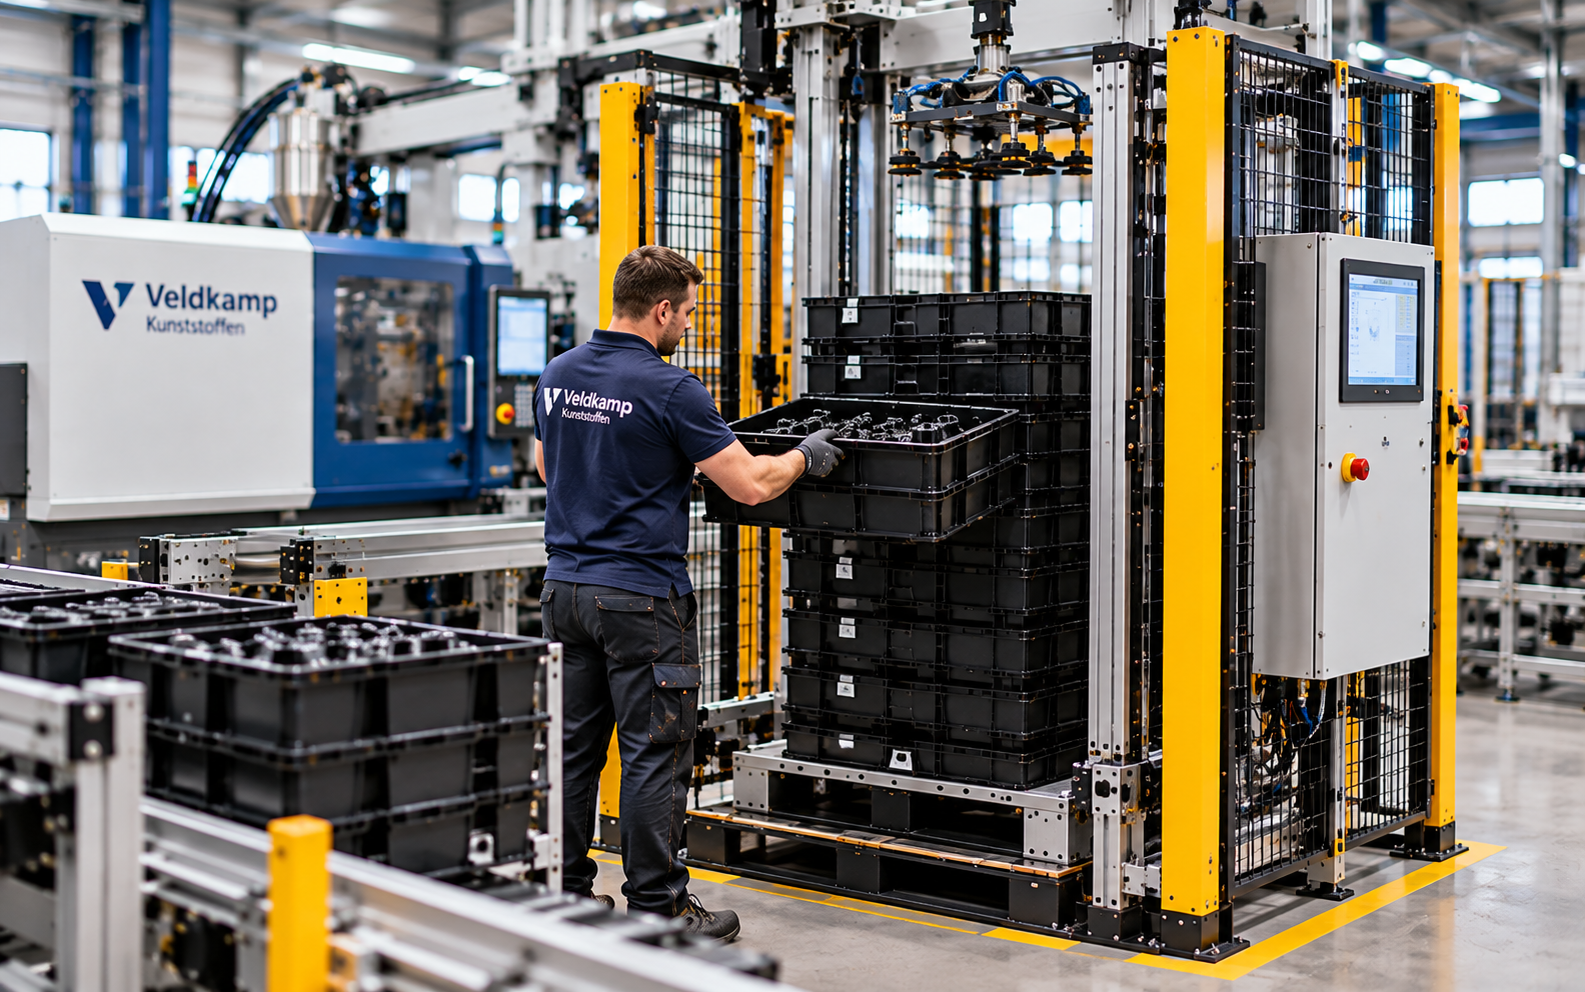
Kratten wisselen kan terwijl de lijn doordraait.
Zit jouw lijn ook aan zijn maximum?
We komen meten waar de tijd verloren gaat. Vaak is dat een andere plek dan je verwacht.